Üretiminizi konuşalım
Fabrikanıza göre kurulan tek platform
Üretim yapınızı dinleyip hangi modüllerin gerekli olduğunu birlikte belirleyelim. Kurulum yerinde yapılır, eğitim dahildir.
Kontrol planı, ölçüm, uygunsuzluk ve lot zinciri. Ne ölçülecek, sonuç ne oldu, uygunsuzlukta ne yapıldı ve parça nereden gelip nereye gitti.
Kontrol planı, ölçüm, uygunsuzluk ve lot zinciri. Ne ölçülecek, sonuç ne oldu, uygunsuzlukta ne yapıldı ve parça nereden gelip nereye gitti.
Kalite modülü üç soruyu yanıtlar: ne ölçülecek, ölçüm sonucu ne oldu, uygunsuzluk çıkarsa ne yapıldı. Üstüne dördüncüsü gelir: bu parça nereden geldi, nereye gitti.
Kontrol planı stok kartına bağlanır ve sürümlüdür. İş emri açıldığında o günkü sürüm iş emrine sabitlenir; plan sonradan değişse bile açık iş emirleri etkilenmez. Planda giriş kontrolü, ilk parça, ara kontrol ve son kontrol noktaları tanımlanır; ara kontrol sıklığı her N parçada bir, partide bir kez veya saatte bir olarak verilebilir. Karakteristiklerde nominal, alt-üst sapma veya serbest şart (Ra 0,8 gibi), kullanılacak ölçü aleti ve ölçüm yöntemi bulunur. Kritik ve özel karakteristikler işaretlenir; bunlarda sıklık artırılabilir veya %100 kontrol istenebilir. Yayınlanan sürüm değişmez, değişiklik için yeni sürüm açılır.
Ölçümler üç yerden girilir: operatör terminalden ara kontrolü, kalite personeli ilk parça ve son kontrolü, CMM çıktısı ise dosyadan aktarılır. Tolerans dışı değer girildiğinde kayıt kendiliğinden uygunsuz işaretlenir. O noktada ölçülmesi gereken karakteristiklerden biri eksikse kayıt "bekliyor" kalır, "uygun" olmaz. Hangi cihazla ölçüldüğü kaydedilir; bu, ileride cihaz uygunsuz çıkarsa yapılacak etki analizinin temelidir.
Uygunsuzlukta karar seçenekleri şunlardır: hurda (fire çıkışı yapılır), yeniden işleme (iş emrine ek operasyon eklenir veya yeni iş emri açılır), şartlı kabul (müşteri sapma izni numarası ve tarihi zorunludur), tamir ve olduğu gibi kullan (gerekçesiyle). Kullanmadığınız seçenekler listede çıkmaz.
Düzeltici faaliyet uygunsuzluktan açılır: kök neden, aksiyon, sorumlu, termin ve doğrulama. Doğrulama yazılmadan kapanmaz. Müşteri şikayeti sevkiyat ve lot bilgisiyle kaydedilir; 8D adımları doldurulup düzeltici faaliyete bağlanır.
Kontrol planındaki karakteristiklere balon numarası verilir ve FAI raporu AS9102 biçiminde üç form olarak üretilir. Yalnızca değişen karakteristikler için kısmi FAI yapılabilir; revizyon değiştiğinde sistem yeni FAI ister. Özel karakteristiklerde ölçümler biriktikçe kontrol kartı oluşur, kontrol dışı nokta görüldüğünde bildirim gider, Cp ve Cpk değerleri hesaplanır.
İzlenebilirlik ekranına bir lot numarası yazarsınız; sistem iki yöne de zinciri çıkarır. Geriye: mamul lotundan hammadde lotlarına, iş emrine, operasyonlara, tezgahlara, operatörlere, kullanılan takımlara ve yapılan ölçümlere. İleriye: bir hammadde lotunun hangi iş emirlerinde kullanıldığına, hangi mamullere dönüştüğüne, hangi sevkiyatlarla hangi müşterilere gittiğine.
Bir hammadde partisinde sorun çıktığında o partiden üretilmiş tüm parçaları ve gittikleri müşterileri dakikalar içinde listeleyebilirsiniz; elle yapıldığında günler süren iştir.
Görsellere tıklayarak büyütebilirsiniz
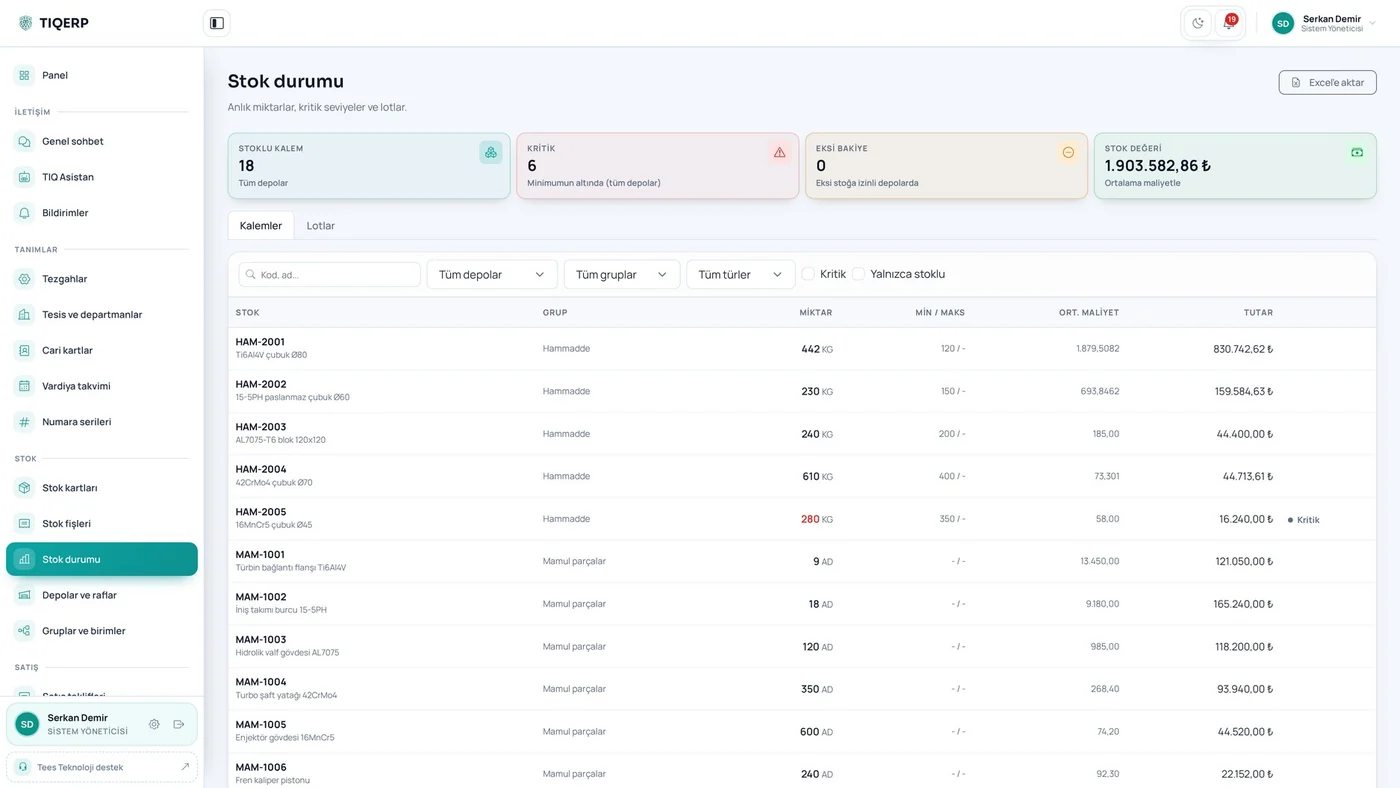
Anlık miktar, kritik seviye, ortalama maliyet ve stok değeri
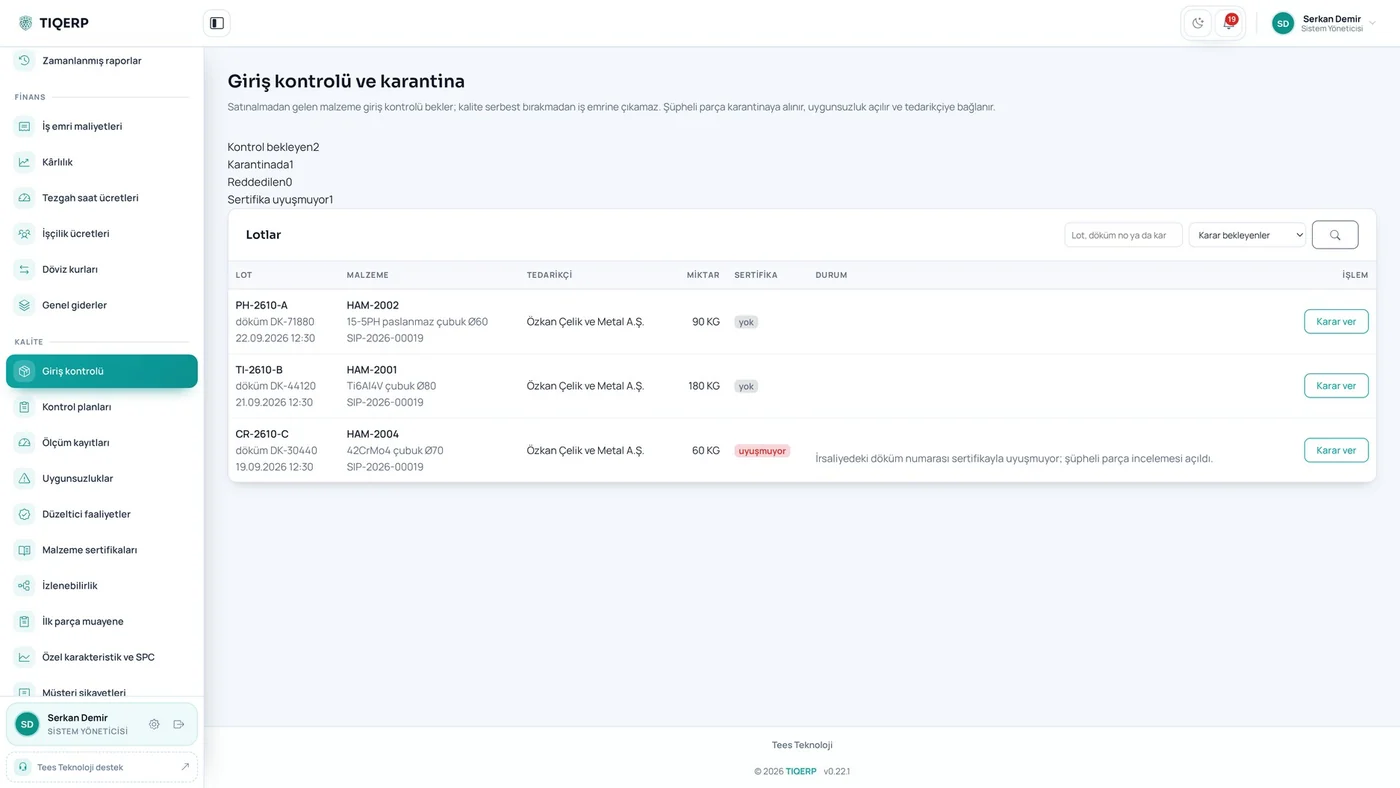
Bekleyen lotlar, karantina ve sertifika uyuşmazlıkları
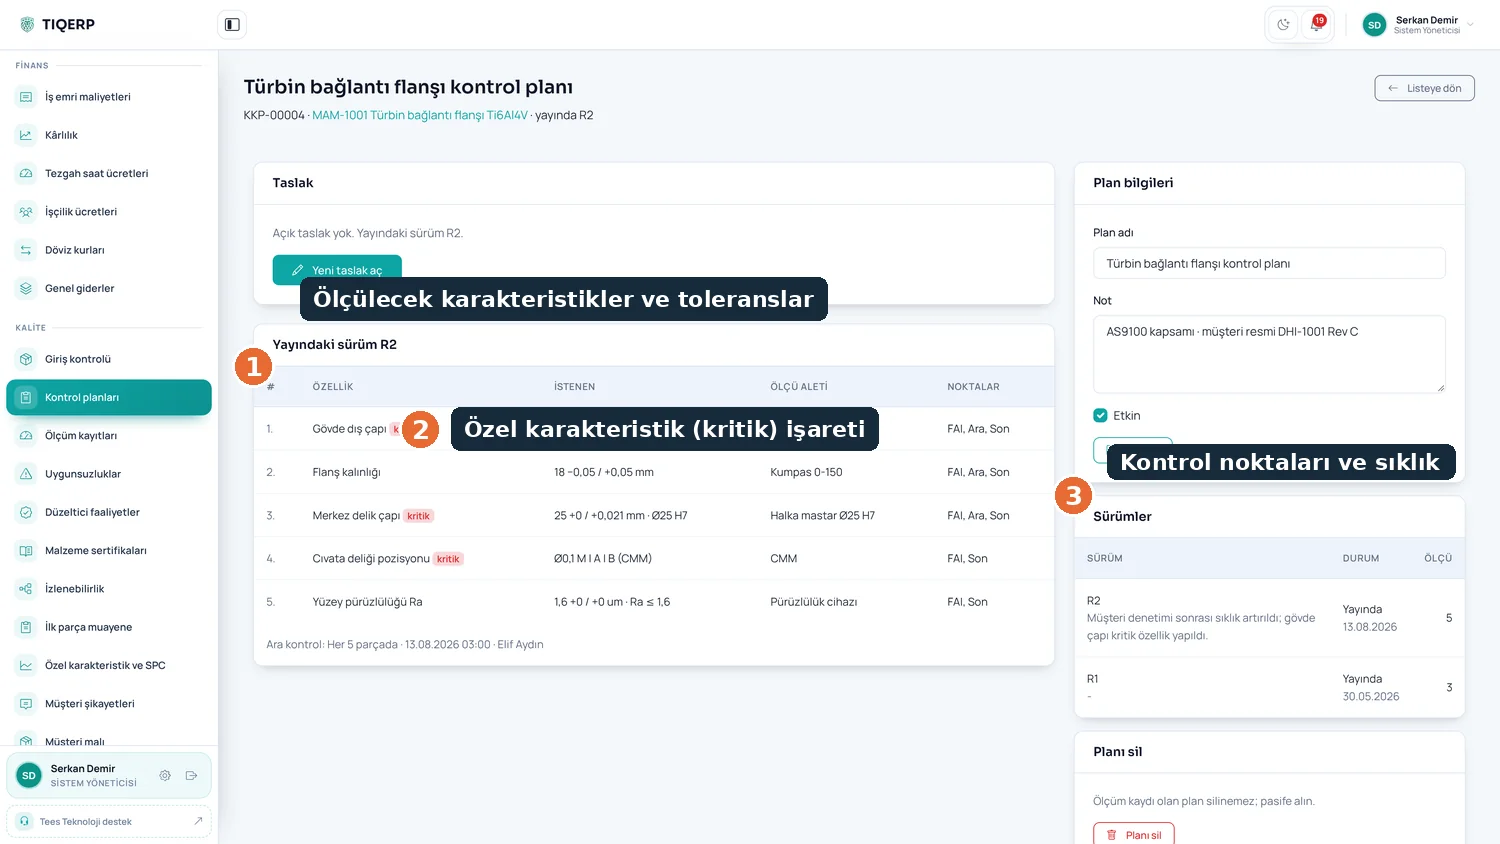
Ölçülecek karakteristikler ve toleranslar, kritik karakteristik işareti, kontrol noktaları ve sıklık
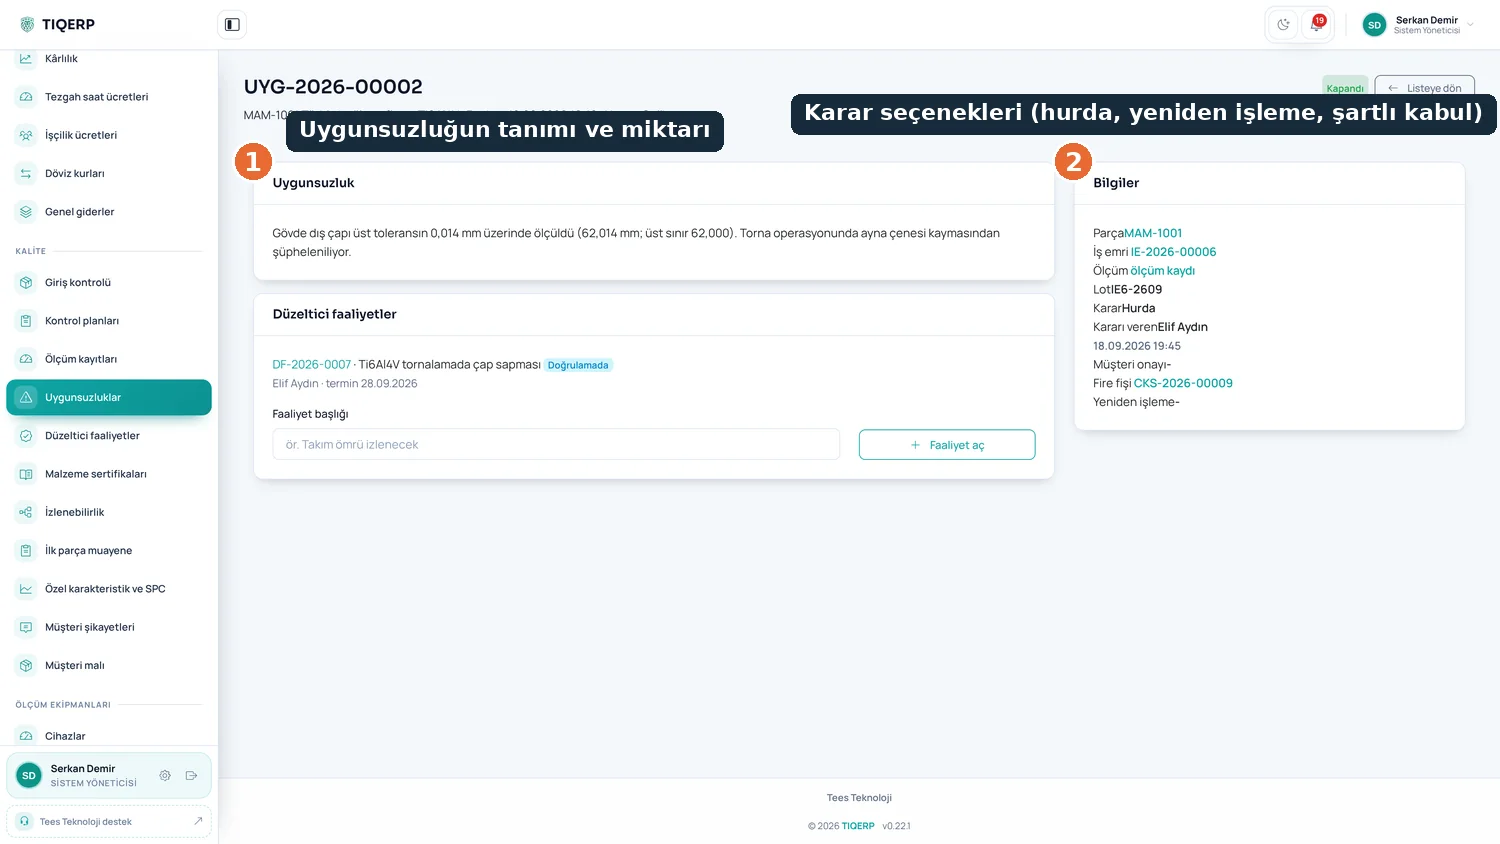
Tanım ve miktar, karar seçenekleri: hurda, yeniden işleme, şartlı kabul; karar kayıtlı, sonucu stokta görünür
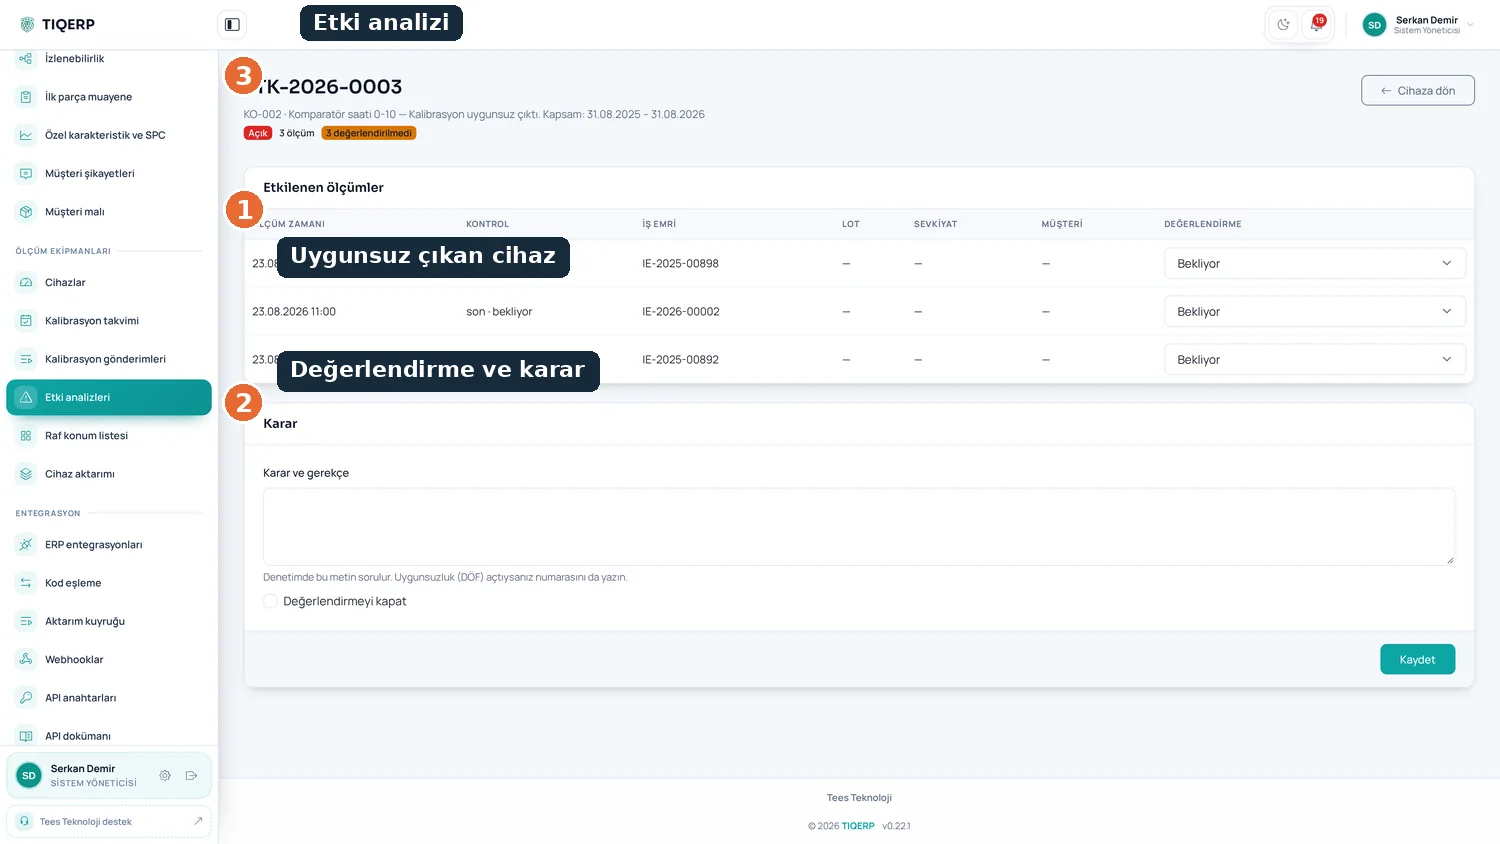
Uygunsuz çıkan cihazla yapılan ölçümlerden iş emrine, lota, sevkiyata ve müşteriye uzanan zincir
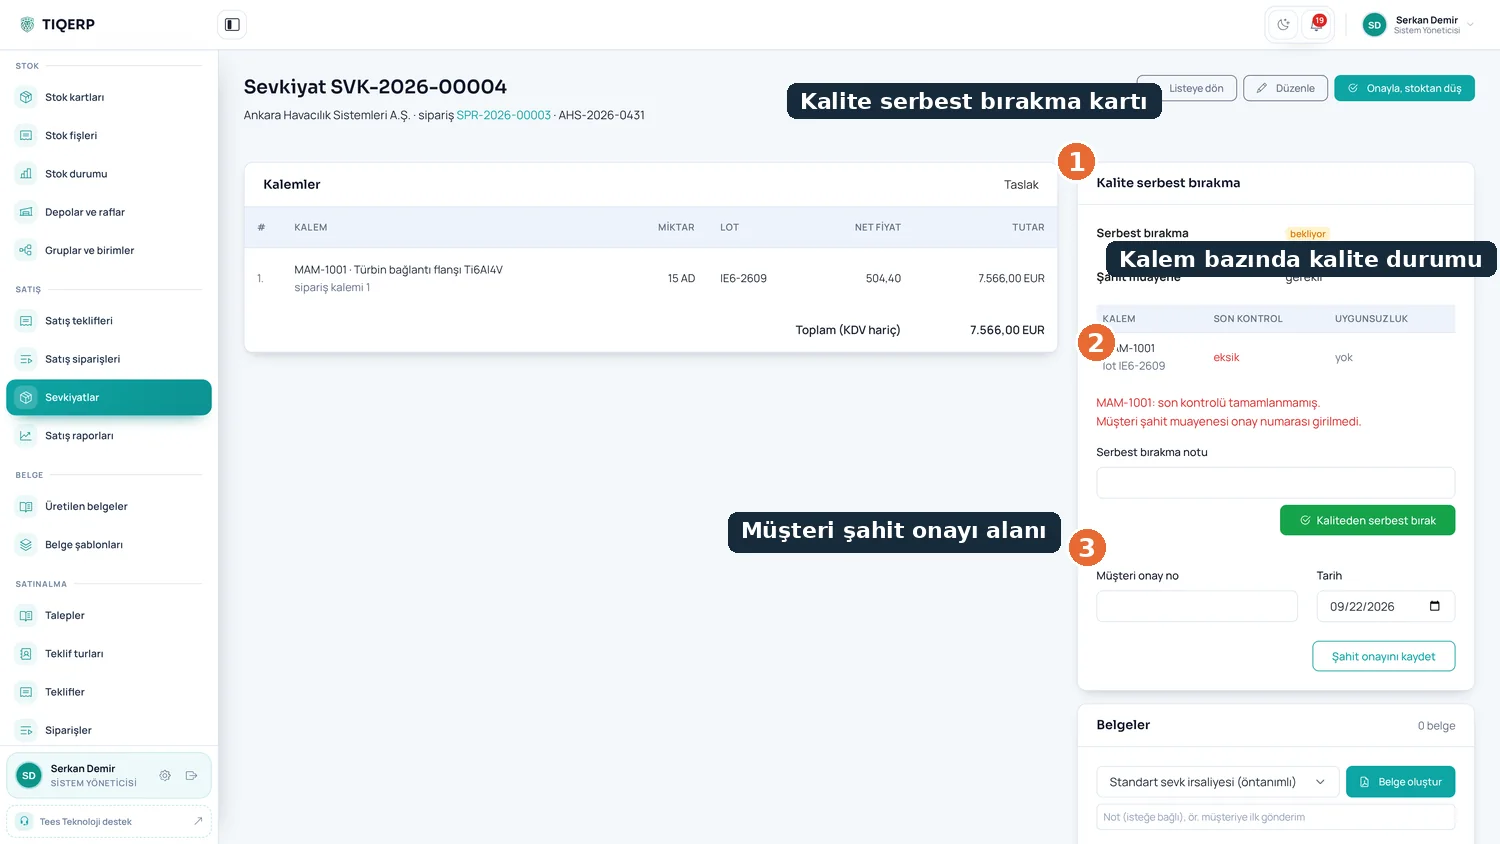
Kalem bazında kalite durumu, serbest bırakma kartı ve müşteri şahit onayı alanı; kontrolsüz lot sevk edilemez
TIQERP modülleri tek veritabanında birlikte çalışır
Stok kartları, depolar, raflar, lot takibi, stok fişleri ve ağırlıklı ortalama maliyet. Tüm hareketler tek stok defterinde toplanır.
Talepten mal kabule kadar satınalma süreci: talep, teklif turu, karşılaştırma, sipariş, mal kabul ve tedarikçi değerlendirme.
Teklif, revizyon, sipariş, kısmi sevkiyat ve kârlılık. Sistem geçmiş gerçekleşen maliyete bakarak fiyat önerir.
Üretim yapınızı dinleyip hangi modüllerin gerekli olduğunu birlikte belirleyelim. Kurulum yerinde yapılır, eğitim dahildir.